
硬质合金三翼刮刀钻头介绍
- 分类:钨业知识
- 发布于 2014年10月21日
- 点击数:2687
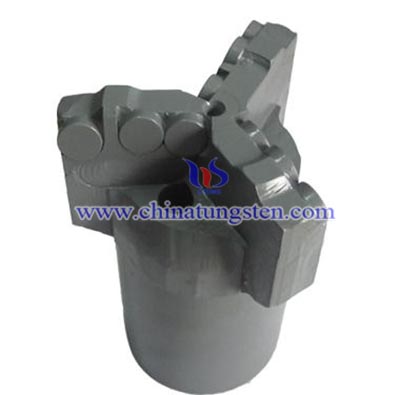
硬质合金三翼刮刀钻头是在挖掘石油钻井在上部松软地层中常用的一种带有翼片的切削钻头。刮刀钻头有双翼、三翼、四翼、甚至十几翼之分,其中最常用的为硬质合金三翼刮刀钻头。翼片底部有阶梯形和无阶梯形的两种(分为内阶梯、外阶梯、平底三类),其刃部镶焊有硬质合金。根据需要,刮刀钻头又分为取心和不取心的两类。
硬质合金三翼刮刀钻头结构简单,且制造方便,成本低,具有很高的机械钻速和钻头进尺,广泛应用于石油钻井作业中。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
正确使用硬质合金钻头
- 分类:钨业知识
- 发布于 2014年10月21日
- 点击数:2901
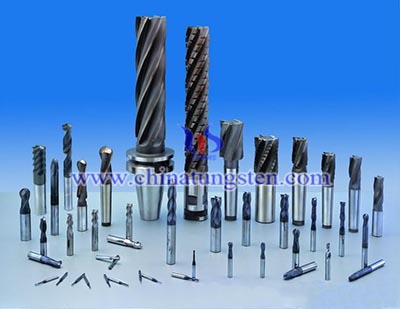
硬质合金钻头具有各种优良性能,用于钻削出通孔或盲孔。那么在使用硬质合金钻头钻削时有哪些注意事项呢?
1、在钻削钢件时,要使用金属切削液并保证充分的冷却量;
2、良好的钻杆钢性与导轨间隙都能够提高钻孔的精度及钻头的寿命;
3、确保工件表面的平整与清洁,以便于精准加工;
4、钻薄板时,要将工件加固,钻大型工件时,要保证工件的稳固;
5、在钻孔开始与结束时,进给量应降低1/3;
6、对钻削时出现大量细小粉未的材料,如铸铁、铸铜等,可以不使用冷却液,而采用压缩空气帮助排屑。
7、需要及时清除缠绕在硬质合金钻头上的铁屑,以确保排屑顺畅。
这些只是一些较容易出现问题的事宜,注意更多细节将能够确保更好地加工。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金涂层内冷钻头介绍
- 分类:钨业知识
- 发布于 2014年10月21日
- 点击数:3460
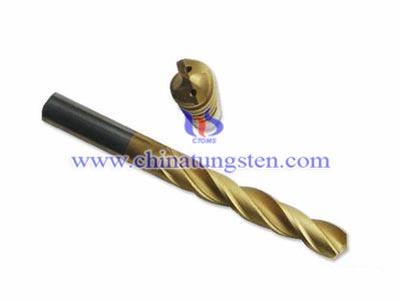
硬质合金涂层内冷钻头,是一种孔加工工具。与普通硬质合金钻头不同的特点是,其从柄部到切削刃有2个按麻花钻导程旋转的螺旋孔,在切削加工中通过压缩空气、油或切削液穿过,起到冷却刀具的作用。除冷却作用外,还可以冲走切屑,降低刀具的切削温度,增加刀具的使用寿命。加上内冷涂层钻头表面TIALN涂层,更增加钻头的耐用度和加工尺寸的稳定,因此该硬质合金涂层内冷钻头比普通硬质合金钻头更具有优良的切削加工性能,特别适合用于深孔加工以及难加工材料。带内冷却孔的钻头是为了减少钻头高速加工时的高热带来的对钻头和产品外观的损伤,带双冷孔的钻头有效地解决这一问题。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金镗刀使用方法
- 分类:钨业知识
- 发布于 2014年10月21日
- 点击数:2316
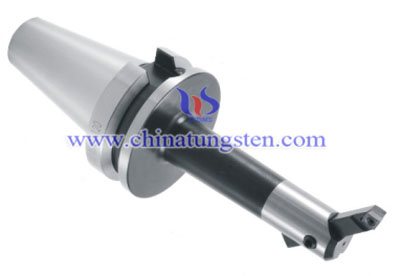
硬质合金镗刀安装时,要特别注意清洁。镗孔刀具无论是粗加工还是精加工,在安装和装配的各个环节,都须注意清洁度。刀柄与机床的装配,刀片的更换等,都要先擦拭干净再进行安装或装配。
刀具进行预调,其尺寸精度和完好状态须符合要求。可转位镗刀、除单刃镗刀外,一般不采用人工试切的方法,因此加工前的预调就尤其重要。预调尺寸必须精确,要调在公差的中下限,并考虑因温度的因素,进行修正、补偿。刀具预调可在专用预调仪、机上对刀器或其他量仪上进行。
硬质合金镗刀安装后应进行动态跳动检查。动态跳动检查是一个综合指标,它主要反映的是机床主轴精度、刀具精度以及刀具与机床的连接精度。这个精度如果超过被加工孔要求的精度的1/2或2/3就不能进行加工,需找出原因并消除后才能继续进行。
应通过统计或检测的方法,确定硬质合金镗刀各部分的寿命,以保证加工精度的可靠性。对于单刃镗刀来讲,这个要求可低一些,但对多刃镗刀来讲,这一点特别重要。可转位镗刀的加工特点是:预先调刀,一次加工达到要求,必须保证刀具不损坏,否则会造成不必要的事故。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金锥度铰刀介绍
- 分类:钨业知识
- 发布于 2014年10月21日
- 点击数:2540
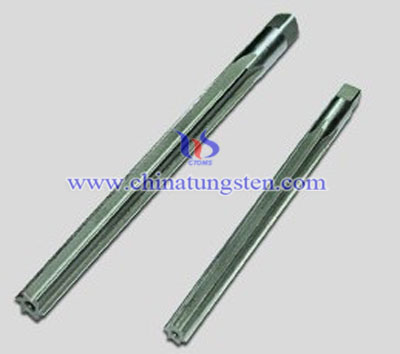
硬质合金锥度铰刀包含:1:50锥度铰刀;1:10锥度铰刀;1:30锥度铰刀。
锥度铰刀标准:GB4248-84 GB1136-84 GB1137-84
硬质合金锥度铰刀用于相同锥度定位销孔的铰削。例如1:50、1:30、1:10锥度定位销孔的铰削。
硬质合金锥度铰刀的几何角度
①主偏角
加工钢等韧性材料一般取=15°;加工铸铁等脆性材料一般取=3°~5°;粗铰和铰盲孔时一般取=45°;手用铰刀一般取=0.5°~1.5°。
②前角
铰孔时一般余量很小,切屑很薄,切屑与前刀面接触长度很短,故前角的影响不显著。为了制造方便,一般取均=0°。加工韧性材料时,为减小切屑变形,可取=5°~10°。
③后角
铰刀系精加工刀具,为使其重磨后径向尺寸不致变化太大,一般铰刀后角取=6°~8°。
④刃倾角
一般铰刀的刃倾角=0°。但刃倾角能使切削过程平稳,提高铰孔质量。在铰削韧性较大的材料时,可在铰刀的切削部分磨出=15°~20°刃倾角,这样可使铰削时切屑向前排出,不致于划伤已加工表面。在加工盲孔时,可在这种带刃倾角的铰刀前端开出一较大的凹坑,以容纳切屑。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
 闽公网安备 35020602000140号