
硬质合金左旋钻头简介
- 分类:钨业知识
- 发布于 2014年10月31日
- 点击数:2456
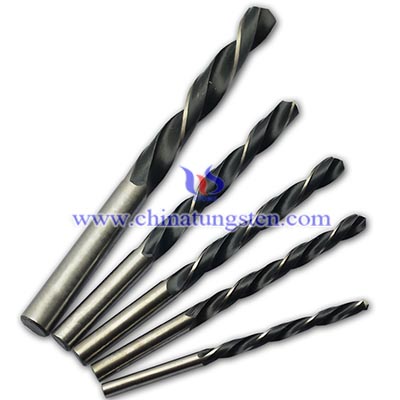
硬质合金左旋钻头,又称为左钻、反钻,主要用于自动车床钻孔,加工性能和普通硬质合金钻头一样。
使用硬质合金左旋钻头的地方不多,常用的主要有一下几类:
1、组合机床多孔钻变速箱设计时,由于空间限制无法加介轮改变方向时,只能用硬质合金左旋钻头;
2、攻左旋螺纹时需钻底孔,专机时刻正反转交替容易坏齿轮,采用硬质合金左旋钻头;
3、钻薄壁件时会出现螺旋线,可用硬质合金左旋钻头修复;
4、有的主轴受条件限制无法使用右旋钻头,只能使用硬质合金左旋钻头。
其中最常用的是钻底孔,硬质合金左旋钻头由于螺旋槽是左旋,所以钻孔时切屑是向下排的,因而对已经加工的孔不会产生划伤。硬质合金左旋钻头在自动车床上钻孔后,立即攻丝,可以不换向,立即攻出螺纹,大大提高了加工效率。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金模具铣刀介绍
- 分类:钨业知识
- 发布于 2014年10月31日
- 点击数:2416
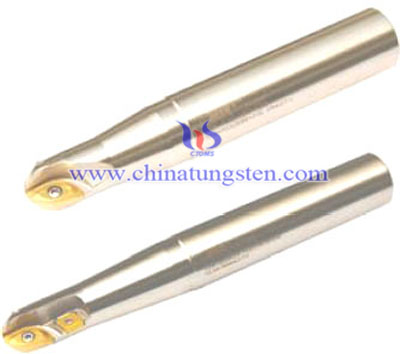
硬质合金模具铣刀,亦称硬质合金高速什锦铣刀、硬质合金旋转锉等,与高速电磨机或风动工具配套使用。可精加工各种金属模腔;清理铸、锻、焊件的飞边、毛刺和焊缝;各种机械零件的倒角、倒圆、沟槽和键槽加工;叶轮流道部位的修光;清理管道;精加工机械零件的内孔表面。
硬质合金模具铣刀一般应用于机械、、汽车、船舶、化工、工艺雕刻等工业部门,效果显著,其主要用途有:
(1)精加工各种金属模具型腔,如鞋模等等。
(2)各种金属和非金属之工艺雕刻,工艺礼品之雕刻。
(3)清理铸、锻、焊件的飞边、毛刺、焊缝,如机铸厂、造船厂、汽车厂等。
(4)各种机械零件的倒角倒圆和沟槽加工,清理管道,精加工机械零件的内孔表面,如机械厂、修理厂等。
(5)叶轮流道部位的修光,如汽车发动机厂。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金钻头钻孔方法
- 分类:钨业知识
- 发布于 2014年10月31日
- 点击数:3318
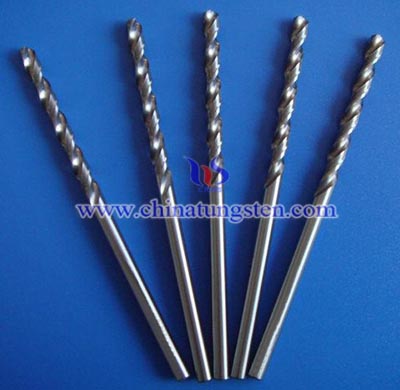
硬质合金钻头具有高硬度、高耐磨性等各种优良性能,用于钻削出通孔或盲孔。在不同工件平面上钻孔,硬质合金钻头钻孔方法不尽相同。
1、当边距不同时,要从边距小的向边距大的方向钻;
2、当材料不同时,原则上要从厚的一面或硬的一面开始钻;
3、当在蒙皮和骨架上钻孔时,先钻小孔,然后从蒙皮一面扩孔到最后尺寸;
4、当在曲面上钻孔时,钻头应垂直于被钻工件表面;
5、当在件上钻孔时,钻头应垂直于两斜面夹角的平分线;
6、当在圆形件上钻孔时,应先用v形铁上固定,垂直于圆柱的水平轴线钻孔;
7、当在刚性较差的工件钻孔时,工件后面一定要有支撑物;
8、当在较小的工件上钻孔时,可以用克丝钳夹住零件钻孔;
9、当在开敞性较差的构件上钻孔时,可用不同的钻头或用引孔器。
硬质合金钻头应能优越,正在逐步取代高速钢、工具钢等其他材料的钻头,但需要使用正确的加工方法,才能使硬质合金钻头物尽其用。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
焊接硬质合金钻头注意事项
- 分类:钨业知识
- 发布于 2014年10月31日
- 点击数:2822
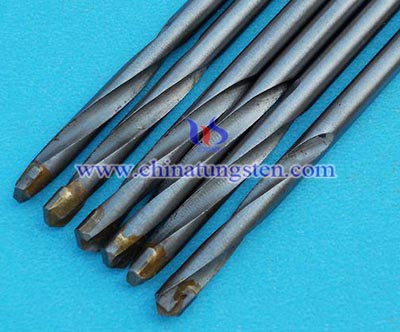
如今硬质合金钻头已经逐步取代高速钢、碳素钢等材料的钻头,因为硬质合金钻头具有高硬度、高耐磨性,适用于高速加工,加工性能好、加工效率高。
整体式硬质合金钻头性能优越稳定,但相对于焊接式硬质合金钻头并不够经济。焊接式硬质合金钻头的特点是可以节省大量的贵重金属,降低生产成本。但使硬质合金钻头和不同的材料进行焊接时,需要注意一些问题。
1、选择合适的钻体,通常采用45钢、40Cr钢或者高速钢。
2、焊接式应确保硬质合金钻头和钢体两个部分的焊接平面贴合,避免虚焊和裂纹。
3、焊接时要注意表面的氧化问题,避免焊接面生成氧化层导致焊接不牢。
4、不同材料的线膨胀系数不同,所以硬质合金钻头在和钢焊接时,应尽量匹配线膨胀系数,避免焊接后产生热收缩和残余应力。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金刀具CVD涂层技术的发展
- 分类:钨业知识
- 发布于 2014年10月31日
- 点击数:2440
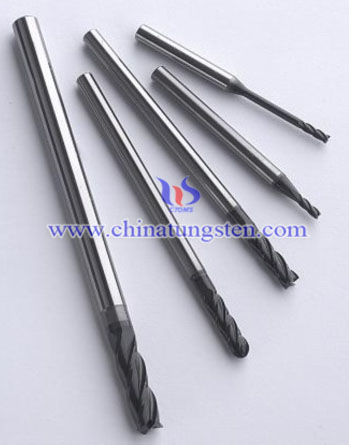
硬质合金刀具表面涂层过去采用高温化学气相沉积(HTCVD)工艺。在常压或负压的沉积系统中,将纯净的H2、CH4、N2、TiCl4、AlCl3、CO2等气体根据沉积物的成分,按一定配比均匀混和,依次涂到具备一定温度(一般为1000~1050℃)的硬质合金刀片表面,即在刀片表面沉积TiC、TiN、TiCN、Al2O3或者它们的复合涂层。直到现在,HTCVD仍是使用最多的工艺方法,除HTCVD外,还有等离子体化学气相沉积(PCVD)工艺,它是在硬质合金刀具(刀片)表面涂层的另一种方法,因这种涂层工艺温度较低(700~800℃),故刀片的抗弯强度降低。因为TiC与基体材料的线膨胀系数最接近,通常用TiC薄层先涂在基体表面上,外面再涂TiN、Al2O3,如TiC/TiN、TiC/Al2O3、TiC/TiCN/TiN等。
后来,发展了各种不同组合的多层涂层。笔者在多次展览会上调查和统计了瑞典、德国、美国、日本、韩国、以色列和中国各公司的CVD涂层硬质合金刀具产品,涂层材料有以下组合:TiCN/Al2O3、TiCN/TiC/TiN、TiCN/TiC/Al2O3、TiCN/Al2O3/TiN、TiCN/TiC/Al2O3/TiN、TiCN/Al2O3/TiCN、TiN,TiC/TiCN/TiN、TiN/TiCN/TiN等。
可以看出,近年多采用TiCN或TiN作底层,这是因为基体硬质合金有了改进,例如采用了梯度结构,才有可能用TiCN或TiN垫底。此外,TiN涂层不宜单独使用,因为与硬质合金相比,TiN的硬度提高不多,因此TiN必须与TiC、TiCN、Al2O3等组合使用。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
 闽公网安备 35020602000140号