
硬质合金刀具能否使用切削液冷却?
- 分类:钨业知识
- 发布于 2014年11月05日
- 点击数:3331
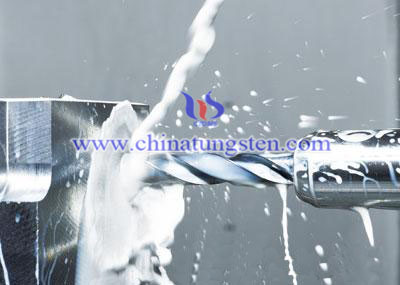
硬质合金刀具进行切削加工时,一般都是不使用切削液冷却的。这是因为硬质合金刀具的硬度大(HRC90左右),允许工作温度高(可达1000℃),在切削过程中,不用冷却液不影响切削加工,再加上硬质合金刀具对骤热的敏感性较强,使用切削液往往会导致崩刀。
然而,在切削加工中,硬质合金刀具的干切削,会使工件温度升高较快,容易产生热变形,直接影响到工件的精度。不用切削液进行冷却,切削过程的阻力较大,消耗的功率较多,会造成刀具的磨损增加,刀具的消耗增大。那么,硬质合金刀具是不是可以采用切削液进行冷却加工呢?答案是完全可以。在使用冷却液进行切削时,只要注意几点,就不会产生崩刀的现象。一是选用含有抗磨添加剂的油基切削液。油基性切削液的热传导性能比较差,对刀具的骤冷性危险比较小,且油基性切削容易附着在刀具上,对恒定刀具温度,不至产生骤冷性变化。二是要均匀地冷却硬质合金刀具。冷却液对刀具的冷却要保持均匀,不能一会多一会少。以免造成刀具忽冷忽热,产生崩刀。三是要全过程冷却。在开始切削之前,最好预先打开切削液,在切削过程中,冷却液不能中断,必须全过程进行冷却。特别是在高速切削中,须采用流量较大切削液,直接喷淋至切削区,让刀具全部淋入切削液,以免造成刀具因受热不均匀,而产生崩刀。
硬质合金刀具采用冷却液,不只是对刀具的保护,更主要的是提高了加工精度。因为在油基性切削液冷却的过程中,也对刀具和工件加工部位进行润滑,使表面加工质量有较大的提高。
钨产品生产商、供应商:中钨在线科技有限公司
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
产品详情查阅:http://www.chinatungsten.com
订购电话:0592-5129696 传真:0592-5129797
电子邮件:
钨钼文库:http://i.chinatungsten.com
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金微钻性能要求
- 分类:钨业知识
- 发布于 2014年11月05日
- 点击数:2579
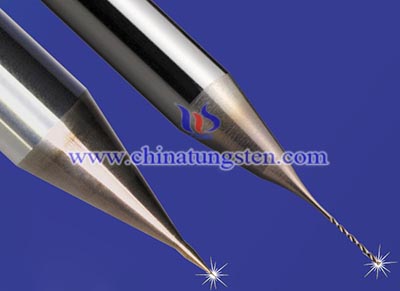
硬质合金微钻是硬质合金微型钻头的简称,主要用于加工印刷线路板(PCB)的孔。硬质合金微钻直径小于3.175mm,由于直径极小,所以对性能要求更高。
硬质合金微钻的性能主要包括以下几点:
1、较高的耐磨性与断裂韧性;
2、较高的热导率;
3、硬质合金中WC晶粒越细越好;
4、具有较好的抗化学侵蚀性能;
5、较好的加工性能等。
此外,硬质合金微钻需要仔细地安装和使用,精确的同心度避免崩刃、断裂,所以特别重要。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金微钻简介
- 分类:钨业知识
- 发布于 2014年11月05日
- 点击数:2500
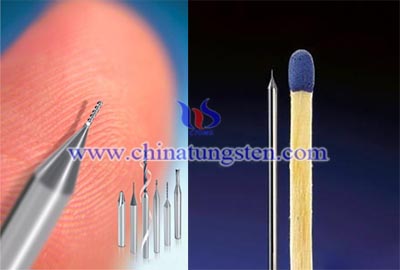
硬质合金钻头应用于各个领域的钻削加工,而在电子领域,硬质合金微钻更是极其重要的刀具,硬质合金微钻主要用于印刷线路板(PCB)的孔加工。
硬质合金微钻采用超细晶粒制成,最先进最小的硬质合金微钻达直径0.1mm,带内冷的硬质合金微钻最小达3mm。如此小的纳米级别的硬质合金微钻采用世界一流的设计与生产工艺、材料配比。虽然小,但是具有多种材料的高效加工能力,良好的切削性和排屑能力,很高的加工寿命与耐磨性。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
硬质合金群钻钻削高锰钢
- 分类:钨业知识
- 发布于 2014年11月05日
- 点击数:1958
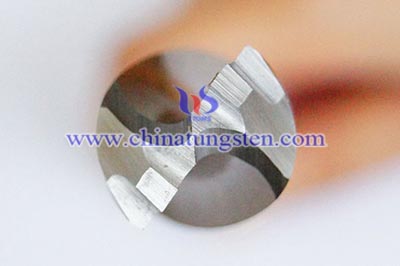
高锰钢具有较高的塑性和韧性,切削温度高,所以通常采用硬质合金群钻进行高锰钢的钻削加工。高锰钢常用语工程机械、矿山机械和越野车辆的制造中。高锰钢经过水韧处理后在受到剧烈冲击压力时,会产生很强的硬化现象,硬度可达HB450~550,硬化层深度达0.3mm左右。
在采用硬质合金群钻钻高锰钢时,应该注意以下问题:
1、合理选择切削用量:切削速度太低或进给量太大,都会使切削力增加,容易造成切削刃崩碎。一般取Vc=30~40m/min,f=0.07~0.1mm/r。
2、要充分使用冷却液:高锰钢的线膨胀系数大,钻孔时应充分使用冷却液,有条件的可将工件浸在冷却液中钻孔,以防止因孔的收缩将硬质合金群钻咬死损坏。
3、严格控制硬质合金群钻磨钝标准:钻削过程中如听到刺耳的尖叫声或发现硬质合金群钻外缘转角处后角和棱边磨损约1mm时,应及时将硬质合金群钻进行更换或重磨,否则继续使用会加快硬质合金群钻磨损以致损坏。
4、严禁中途停车:用硬质合金群钻钻削高锰钢时,应采用自动进给,尽量不用手动进给,否则会加重硬化现象,使钻削更加困难。操作中要严禁中途停车,防止因切削力过大造成“闷车”,使钻头崩碎。
除以上几点外,在使用硬质合金群钻钻削高锰钢时,还要求机床刚性好、振动小。硬质合金的硬度、耐热性比高速钢高,但韧性比高速钢低很多,强烈的振动和切削时的高温,会加快硬质合金群钻磨损,造成崩刃或开焊,使钻削无法进行。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
如何解决硬质合金钻头开孔毛刺严重
- 分类:钨业知识
- 发布于 2014年11月05日
- 点击数:3379
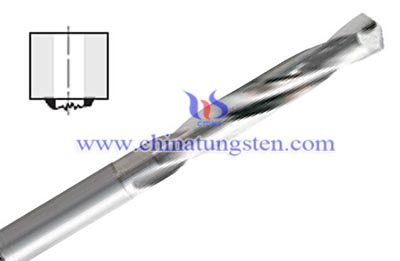
硬质合金钻头钻削孔之后,有时候会出现开孔边缘毛刺严重的情况,那么该如何解决硬质合金钻头毛刺严重。
开孔边缘毛刺严重的主要原因主要有几点:进给量过大,超过磨损和裂纹极限,切削刀刃过度珩磨。
解决开孔边缘毛刺严重的方法主要有:1、减少进给量,避免切削阻力过大而产生振动,导致表面粗糙,毛刺严重。2、缩短刀具更换的间隔时间,避免超过正常的磨损和裂纹极限。3、减少珩磨量,避免切削刃上的微观槽形消失而切削力不足。
分析问题并提出解决方案后,正确使用硬质合金钻头,即可加工出精度高、表面质量好的孔。
硬质合金生产商、供应商:中钨在线科技有限公司
订购电话:0592-5129696 传真:0592-5129797
电子邮件:该 Email 地址已受到反垃圾邮件插件保护。要显示它需要在浏览器中启用 JavaScript。
钨新闻、价格手机网站,3G版:http://3g.chinatungsten.com
钼新闻、钼价格:http://news.molybdenum.com.cn
关注微信公众号“中钨在线”,了解每日最新钨钼价格
 闽公网安备 35020602000140号