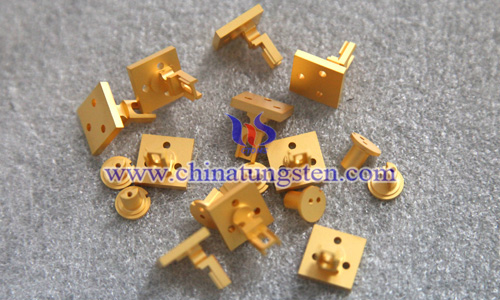
鎢鐵的化學成分檢驗標準
- 分類:鎢的知識
- 發佈於:2015年9月02日
- 點擊數:367
鎢鐵的化學成分檢驗標準
(1)產品的品質檢查和驗收,應符合GB/T3650—95《鐵合金驗收、包裝、儲運、標誌和品質證明書一般規定》的要求。
(2)組批。按爐組批法。每批產品中的最高或最低含鎢量與平均試樣含鎢量之差不得超過3% 。也可以按級組批法,一批交貨產品由一種牌號的若干爐鎢鐵組成。構成一批交貨產品的各爐之間的鎢含量之差不大於3%(絕對值)。
(3)取樣。化學分析用試樣的採取應按GB/T4010—94《鐵合金化學分析用試樣採取和製備》進行。
(4)化學分析。相應各元素按下列方法進行檢驗:GB7731.1—87辛可寧重量法測定 鎢量;GB 7731.2—87高碘酸鈉光度法測定錳量;GB7731.3—87雙環己酮草醯乙腙測定銅量;GB7731.4—87鉬藍光度法測定磷量;GB7731.5—87鉬藍光度法測定矽量;GB7731.6—87鉬藍光度法測定砷量;GB7731.7—87苯基螢光酮光度法測定錫量;GB7731.8—87羅丹明B光度法測定銻量;GB7731.9—87碘化鉍光度法測定鉍量;GB7731.10—87紅外線法測定碳量;GB7731.11—87庫侖法測定碳量;GB7731.12—87紅外線法測定硫量;GB7731.13—87燃燒中和法測定硫量;GB7731.14—87極譜法測定鉛量。
鎢相關粉末生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:www.tungsten-powder.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢鐵的生產方法概述
- 分類:鎢的知識
- 發佈於:2015年9月02日
- 點擊數:340
結塊法 採用可在軌道上移動、爐體上段可拆的敞口電爐,用碳作還原劑。精鎢礦、瀝青焦(或石油焦)和造渣劑(鋁礬土)組成的混合爐料分批陸續加入爐中,爐內煉得的金屬一般呈粘稠狀,隨著厚度增高,下部逐漸凝固。爐子積滿後停爐,把爐體拉出,拆除上段爐體使結塊冷凝。然後取出凝塊,進行破碎和精整;挑出邊緣、帶渣和不合格的部分回爐重熔。產品含鎢80%左右,含碳不大於1%。
取鐵法 適於冶煉熔點較低的含鎢70%的鎢鐵。採用矽和碳作還原劑;分還原(又稱爐渣貧化)、精煉、取鐵三個階段操作。還原階段爐中存有上一爐取鐵後留下的含WO3大於10%的爐渣,再陸續加進多批鎢精礦爐料,然後加入含矽75%的矽鐵和少量瀝青焦(或石油焦)進行還原冶煉,待爐渣含WO3降到0.3%以下時放渣。隨後轉入精煉階段,在此期內分批加入鎢精礦、瀝青焦混合料,用較高電壓操作,在較高溫度下脫除矽、錳等雜質。取樣檢驗,確定成分合格後,開始取鐵。過去用鋼勺人工挖取鐵塊投入水池,60年代初吉林鐵合金廠改用機械取鐵裝置,改善了勞動條件。取鐵期內仍根據爐況,適當地加進鎢精礦、瀝青焦料。冶煉電耗約3000千瓦•時/噸,鎢回收率約99%。
鋁熱法為了利用廢硬質合金粉末鎢鈷分離提鈷後的再生碳化鎢,研製出了鋁熱法鎢鐵工藝,用再生碳化鎢與鐵為原料,以鋁作還原劑,利用碳化鎢中自身的碳和鋁燃燒的熱能,使原料中的鎢和鐵轉化為鎢鐵,可節約大量的電能,並降低成本。同時由於原料碳化鎢中的雜質遠遠低於鎢精礦的雜質,產品品質均高於以鎢精礦為原料的鎢鐵。鎢的回收率也高於以鎢精礦為原料的工藝。
鎢價昂貴,在生產過程中必須重視提高回收率,不合格產品、渣鐵要收集回爐,電爐應有高效率爐氣除塵設施,回收含鎢粉塵。
鎢相關粉末生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:www.tungsten-powder.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢鐵簡介
- 分類:鎢的知識
- 發佈於:2015年9月02日
- 點擊數:290
概述
鎢鐵用電爐冶煉,由於熔點高,不能液態放出,所以採用結塊法或取鐵法生產。20世紀30年代前一般用小型(100~500千伏安)單相電弧爐進行結塊法冶煉,後來改用三相電爐,併發展出取鐵法。
分類
鎢和鐵為主要組成的鐵合金。它還含有錳、矽、碳、磷、硫、銅、錫等雜質,是煉鋼用的合金劑。根據含鎢量不同,將鎢鐵分為:FeW75(含W70%~80%,C≤0.20%,P≤0.04%,S≤0.08%,Si≤0.5%,Mn≤0.25%)和FeW80(含W75.0%~85.0%,C≤0.20%,P≤O.04%,S≤0.08%,Si≤0.7%和Mn≤0.25%)兩種。
物理狀態
鎢鐵以塊狀交貨,塊度範圍為10~130mm,小於10×10mm 碎塊的量不應超過該批總重量的5%,允許個別塊度在一個方向上的最大尺寸為150mm。鎢鐵塊表面應光潔,斷面及表面無顯著非金屬夾雜和鏽斑。
鎢相關粉末生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:www.tungsten-powder.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
由鎢電極談TIG焊的優缺點
- 分類:鎢的知識
- 發佈於:2015年9月01日
- 點擊數:635
TIG焊,即非熔化極惰性氣體鎢極保護焊,它是鎢電極焊接的一種方法,具有以下的優缺點:
優點
(1)氬氣能有效地隔絕周圍空氣,它本身又不溶於金屬,不和金屬反應;鎢極氬弧焊過程中電弧還有自動清除工件表面氧化膜的作用。因此,可成功地焊接易氧化,氮化、化學活潑性強的有色金屬、不銹鋼和各種合金。
(2)鎢極電弧穩定即使在很小的焊接電流(<10A)下仍可穩定燃燒,特別適用於薄板,超薄板材料焊接。
(3)熱源和填充焊絲可分別控制,因而熱輸入容易調節,可進行各種位置的焊接,也是實現單面焊雙面成形的理想方法。
缺點
(1)熔深淺,熔敷速度小,生產率較低。
(2)鎢極承載電流的能力較差,過大的電流會引起鎢極熔化和蒸發,其微粒有可能進入熔池,渣成污染(夾鎢)。
(3)隋性氣體(氬氣、氦氣)較貴,和其他電弧焊方法(如埋弧焊、手工電弧焊和CO2氣體保護焊等)比較,生產成本較高。 鎢極氬弧焊可用於幾乎所有金屬和合金的焊接,但由於其成本較高,通常多用於焊接鋁、鎂、鈦、銅等有色金屬,以及不銹鋼、耐熱鋼等。對於低熔點和易蒸發的金屬(如鉛、錫、鋅),焊接較困難。 鎢極氬弧焊所焊接的板材厚度範圍,從生產率考慮3mm以下為宜。對於某些黑色和有色金屬的厚壁重要構件(如壓力容器及管道),在根部熔透焊道接,全位置焊接和窄間隙接時,為了保證高的焊接品質,有時也採用鎢極氬弧焊。
純鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金噴嘴金屬粉末注射成型(三)
- 分類:鎢的知識
- 發佈於:2015年9月01日
- 點擊數:270
硬質合金粉末注射成型的主要流程包括金屬粉末與粘結劑混合的混料過程,其要求粉末顆粒小於20μm以利於提高餵料注射時的流動性,使毛坯材質更為均勻。對於有機粘結劑要求有較低的熔點、良好的潤滑性、適當的粘性、易於脫脂、可容的熱解溫度區間較寬以及不與合金粉末發生化學反應等。其次,是餵料過程。其餵料的均勻性是影響餵料性能的主要因素,影響著流動性以及均勻性。接著是注射成型過程,其注射成型的壓力溫度、模具精度以及餵料收縮係數(通過對粘結劑含量及注射工藝參數進行調整)對毛坯的精度影響最為顯著。
之後的過程包括萃取、脫粘、燒結、後處理,最終形成成品。此外,金屬粉末注射成型技術生產的硬質合金毛坯,粘結劑含量一般在4.2%-7.2%之間。在燒結前,需通過一定的脫粘工藝除去毛坯中的有機粘結劑,以防止燒結時產品易出現裂紋、鼓泡等缺陷而造成廢品。在MIM燒結工序上,應根據不同牌號、粘結劑體系及合金成分而採用不同的燒結工藝。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金噴嘴金屬粉末注射成型(二)
- 分類:鎢的知識
- 發佈於:2015年9月01日
- 點擊數:294
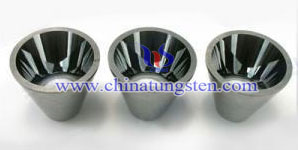
傳統硬質合金噴嘴採用的一般壓制成型的方法,受到了模具和成型工藝的限制。其製成的產品結構較為單一、形狀較為簡單,一些有特殊要求的產品需要通過後期加工才能完成。但是又由於硬質合金的高硬度、高強度以及耐磨性優良的特性,給後期的加工帶來了很大的困難,相應的製造成本也會隨之增加。與傳統工藝相比,注射成型工藝具有組織均勻、精度高、性能優異,生產成本低等特點,其產品廣泛應用於電子資訊工程、兵器、生物醫療器械、辦公設備、汽車、五金、體育器械、鐘錶業及航空航太等工業領域。因此,國際上普遍認為該技術的發展將會導致零部件成形與加工技術的一場革命,譽為“當今最熱門的零部件成形技術”和“21世紀的成形技術”。此外,MIM工藝所採用的金屬粉末顆粒尺寸一般在0.5-20μm,理論上說,顆粒越細,比表面積也越大,更易於燒結成型。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金噴嘴金屬粉末注射成型
- 分類:鎢的知識
- 發佈於:2015年9月01日
- 點擊數:352
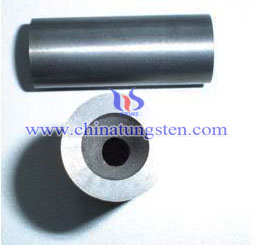
金屬粉末注射成型(Metal Powder Injection Moulding,簡稱MIM),其是在傳統的粉末冶金工藝及塑性注射工藝的基礎上發展形成的一項新型粉末冶金生產工藝。金屬粉末注射成型技術涉及了粉末冶金工藝學、塑膠成型工藝學、高分子化學和金屬材料學等多門學科領域,其利用模具可注射成型坯件並通過燒結快速製造高密度、高精度、三維複雜形狀的結構零件,還能夠快速準確地將設計思想物化為具有一定結構、功能特性的製品,並可支援直接批量生產,這也將是製造技術行業一次新的變革。
MIM的基本工藝過程是:首先將固體粉末與有機粘結劑均勻混練,經制粒後在加熱塑化狀態 (約150℃)下用注射成形機注入模腔內使之固化成形,然後用化學或熱分解的方法將成形坯中的粘結劑脫除,最後經燒結緻密化得到最終產品。它所具有的工藝工序相對較少、切削過程也少,又能夠複雜結構成型,因此,也成為了新型製造業中最為活躍的前沿技術。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
由鎢電極談TIG焊的焊接電源
- 分類:鎢的知識
- 發佈於:2015年9月01日
- 點擊數:336
在進行TIG焊時,由於使用的電流密度較小以及氬氣的導熱率也較小,所以電弧基本不受壓縮,電弧的靜特性是水準的,根據電弧靜特性對電源外特性的要求,不論採用交流電源還是直流電源,都應該採用下降外特性的電源。由於TIG焊時,弧長的微小變化都會引起焊接電源發生很大的波動,所以,TIG焊時最理想的是採用垂直陡降外特性的電源(比如磁放大器式矽弧焊整流器),它可以消除由弧長變化引起的電流波動。TIG焊焊接鋁、鎂及其合金時一般都採用交流電源。
備註:
電源外特性:外特性是電源的固有特性,是關於負載變動的情況下,電源輸出電壓、電流關係函數特性。畫在坐標軸內,有陡降特性、緩降特性、下降特性。下降特性,適合手工焊接,具有焊接電流受到電弧高低變化較小的特點。手工焊接不像機器那樣可以保證電弧高低一致均勻。作為焊條手弧焊,只能採用這種電弧特性。下降特性分兩種,一種是緩降特性。一種是陡降特性。常見的是緩降特性;陡降特性,更適合小電流焊接,小電流電弧極為穩定。
純鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
由鎢電極談TIG焊的分類
- 分類:鎢的知識
- 發佈於:2015年9月01日
- 點擊數:291
TIG焊(Tungsten inert gas),即鎢極氬弧焊,按操作方式可以將其分為三類,即手工焊、半自動焊和自動焊。
在進行手工鎢極氬弧焊時,焊槍的運動和添加填充焊絲完全靠的是手工操作。手工鎢極氬弧焊是一種可以保護焊絲、鎢電極和焊接熔池不被氧化的氣體保護電弧焊。
在進行半自動鎢極氬弧焊時,焊槍的運動靠手工操作,但是填充焊絲則是由送絲機自動送進去的。
在進行自動鎢極氬弧焊時,如工件固定電弧運動,則焊槍安裝在焊接小車上,小車的行走和填充焊絲可以用冷絲或熱絲的方式添加。熱絲是指提高熔敷速度。在某些場合,例如,薄板焊接或打底焊道,有時候是不需要添加填充焊絲的。
上述三種焊接方法中,手工鎢極氬弧焊應用最廣泛,而半自動鎢極氬氬弧焊則很少應用。
純鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
由鎢電極談TIG焊的原理和優勢
- 分類:鎢的知識
- 發佈於:2015年9月01日
- 點擊數:409
本文主要講的是TIG焊,即非熔化極惰性氣體鎢極保護焊的原理和優勢。
非熔化極惰性氣體鎢極保護焊,即氣體保護焊是利用外加氣體作為保護介質的一種電弧焊方法,其優勢是電弧和熔池可見性好,操作方便;沒有熔渣或很少熔渣,無需焊後清渣。但在室外作業時需採取專門的防風措施。
根據焊接過程中電極是否熔化,氣體保護焊可分為不熔化極(鎢極)氣體保護焊和熔化極氣體保護焊。前者包括鎢極惰性氣體保護焊、等離子弧焊和原子氫焊。原子氫焊目前在生產中已很少應用。
鎢極惰性氣體保護焊英文簡稱TIG(Tungsten Inert Gas Welding)焊。它是在惰性氣體的保護下,利用鎢電極與工件間產生的電弧熱熔化母材和填充焊絲(如果使用填充焊絲)的一種焊接方法。焊接時保護氣體從焊槍的噴嘴中連續噴出,在電弧周圍形成氣體保護層隔絕空氣,以防止其對鎢極、熔池及鄰近熱影響區的有害影響,從而可獲得優質的焊縫。保護氣體可採用氬氣、氦氣或氬氦混合氣體。在特殊應用場合,可添加小量的氫。用氬氣作為保護氣體的稱鎢極氬弧焊,用氦氣的稱鎢極氦弧焊,由於氦氣價格昂貴,在工業上鎢極氬弧焊的應用要比氦弧焊廣泛得多。
純鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格