鎢銅電極混合粉末直接燒結法(三)
- 分類:鎢的知識
- 發佈於:2015年10月26日
- 點擊數:292
而與機械合金化法相比,共還原法是將鎢和銅的氧化物或鹽類混合物經過簡單球磨細化,或者採用鹽類的混合溶液獲得超細或納米晶的鎢銅化合物的混合粉,然後在還原性的氫氣H2中還原得到超細或納米晶的鎢銅混合粉。混合好的粉末經壓制成型並燒結後可以獲得組織均勻、細晶、高密度的鎢銅材料。這種方法可以採取不同的原始材料以及不同的處理方法和條件,並且不會引入其他雜質,可以進行大批量生產,有著較為廣泛的應用前景。
二、成型工藝
目前對於超細或納米及材料主要的成型工藝是模壓成型,對於金屬注射成型(Metal Injection Molding, 簡稱MIM)的研究也在日益增加。相關研究人員研究鎢銅W-30Cu納米複合材料的“T”型試樣的注射成型參數及成型後的脫脂工藝,從而得到表面品質良好、形狀規則,粉末載重量為45%-50%的型坯,直接燒結可得到相對密度高於96%的鎢銅W-Cu合金電極。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
鎢銅電極混合粉末直接燒結法(二)
- 分類:鎢的知識
- 發佈於:2015年10月26日
- 點擊數:362
機械合金化粉末並非像金屬或合金熔鑄後形成的合金材料那樣,各組元之間充分達到原子間結合,形成均勻的固溶體或化合物。在大多數情況下,在有限的球磨時間內僅僅使各組元在那些相接觸的點、線和麵上達到或趨近原子級距離,並且最終得到的只是各組元分佈十分均勻的混合物或複合物。當球磨時間非常長時,在某些體系中也可通過固態擴散,使各組元達到原子間結合而形成合金或化合物。
其基本原理是在球磨初期,反復地擠壓變形,經過破碎、焊合、再擠壓,形成層狀的複合顆粒。複合顆粒在球磨機械力的不斷作用下,產生新生原子面,層狀結構不斷細化。在機械合金化過程中,層狀結構的形成標誌著元素間合金化的開始,層片間距的減小縮短了固態原子間的擴散路徑,使鎢銅元素間合金化過程加速。球磨過程中,粉末越硬,回復過程越難進行,球磨所能達到的晶粒度越小。並且,材料硬度越高,位錯滑移難以進行,晶格中的位元錯密度越大,這些又為合金化的進行提供了快擴散通道,使合金化過程進一步加快。
在MA過程中,利用金屬球對粉末體的碰撞而使粉末晶塊細化,從而得到納米晶的預合金混合粉末。採用機械合金化可以製備20nm以下的納米複合粉末。得到的納米晶鎢銅混合粉可以在較低溫度下直接燒結制取高密度、組織均勻的所需成分的鎢銅材料,其晶粒為幾百納米到幾個微米的數量級。這種方法目前最大的缺點是生產效率低以及長時間球磨過程中會帶入較多雜質而影響產品的最終性能。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
無橫刃焊接式硬質合金鑽頭
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:339
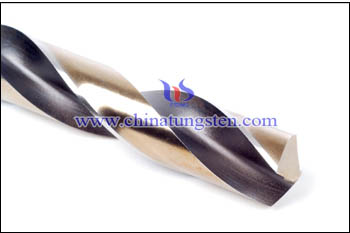
目前,絕大部分鑽孔刀具(少量 特殊用途的例外)是用高速鋼製成,如麻花鑽。高速鋼麻花鑽在技術上是成功的,且長期以來得到廣泛應用。但是,這種刀具的切削速度受到很大限制。用高速鋼鑽頭進行鑽削加工時,其經濟性很差(經濟性同用高速鋼車刀和銑刀時一樣)。這對提高生產率帶來了一些困難。可提高生產率的硬質合金鑽頭用得尚少。這種刀具尚出現一些排屑問題,因而不能採用大進給量。由日本研製的New Point無橫刃的鑽頭克服了這些困難,並且取代了普通的高速鋼鑽頭。
這種由日本某金屬株式會社,某金屬株式會社生產的無橫刃焊接式硬質合金鑽頭也被稱為新鑽尖鑽頭的產品,規格為Φ9.5~30.5mm,用於加工孔深小於5D的孔。該鑽頭的特點是:軸向力小,生產率為高速鋼鑽頭的5~10倍,切削速度為高速鋼的6倍,進給量為1.5倍,孔的擴大量不超過40μm。進給量大於0.2mm/r時,切屑更為細小。
以新鑽尖鑽頭與其他鑲硬質合金刀片鑽頭作比較,能觀察出當工件硬度增加時,新鑽尖鑽頭的平均軸向推力和主軸功率方面比其他鑲硬質合金刀片鑽頭增加較小,工件硬度從66HRB增加到104HRB時,新鑽尖鑽頭的平均軸向推力增加了25%,而其他鑲硬質合金刀片鑽頭軸向推力則要增加63%~97%。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
強力硬質合金鑽頭簡介
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:327
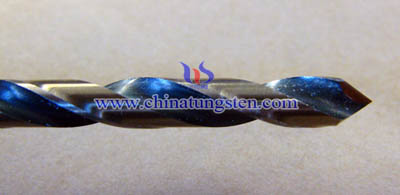
日本某电气株式会社和某金属株式会社均生产这种钻头,前者称为マルチ钻头,后者称为リツチカド钻头。規格為Φ4~18mm。分為標準型與短型兩種,標準型適於加工深度為3D~4D的孔,短型適於加工深度為1.5D的孔。該鑽頭可補充可轉位與焊接式鑽頭之間的空檔,代替高速鋼麻花鑽。
鑽頭強度取決於芯厚與溝背比。標準麻花鑽的芯厚為直徑的15%~23%,溝背比為(1~1.3):1,而強力鑽頭的芯厚為直徑的30%,溝背比為0.5:1,因此,使截面積增加了約30%,抗彎強度、扭轉強度也相應地提高了約2倍。此外,由於控制橫刃,鑽頭的橫刃幾乎為零,中心部分有前角。為了進一步減少切削力,把切削刃做成圓弧刃,徑向前角為正值,而扭矩幾乎不變。採用圓弧切削刃與鑽頭溝槽位置配合很好,使切屑成小圓弧形狀,容易折斷,排屑流暢,但必須採用耐磨性和強度都比較高的硬質合金材料。
這種鑽頭生產率為高速鋼麻花鑽的3~5倍。直徑越小,提高幅度越大,而直徑小於Φ16mm時,效果更顯著。但切削刃對稱性應嚴格控制在0.02mm,孔加工精度為;擴張量不大於30 m,表面粗糙度對於鋼和鑄鐵為Ra25~40 m,壽命比高速鋼鑽頭提高10倍。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢銅電極混合粉末直接燒結法
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:298
隨著納米材料科技的飛速發展,粉末的粒徑越小,燒結溫度就越低,從而越容易實現產品的緻密化。採用超細或納米鎢銅混合粉可以在較低溫度下直接燒結制得緻密度較高的鎢銅材料,所以他也成為了目前鎢銅材料制取工藝的一個新的研究方向。鎢銅電極混合粉末直接燒結法一般工藝為:鎢W和銅Cu的混合粉末+成型劑→成型→脫脂→燒結→後處理。而相關學者的研究方向也就是從以下幾個方面入手,即超細及納米混合粉末的製備、成型工藝研究、燒結工藝研究。
一、粉末的製備
目前研究的熱點在於如何製備超細(或納米)鎢銅混合粉末,而粉末的制取方法有許多,其中研究較多的是機械合金化法和共還原法。機械合金化(Mechanical Alloying, 簡稱MA),是由20世紀70年代美國人所發明的一種制粉技術,它是將W、Cu等元素粉末在攪拌、行星或轉子高能球磨機中進行高能球磨,金屬或合金粉末在高能球磨機中通過粉末顆粒與磨球之間長時間激烈地衝擊、碰撞,使粉末顆粒反復產生冷焊、斷裂,導致粉末顆粒中原子擴散,從而獲得和進化粉末,球磨過程中採用惰性氣體保護,以防止粉末被氧化。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
鎢銅電極熔滲法(六)
- 分類:鎢的知識
- 發佈於:2015年10月23日
- 點擊數:306
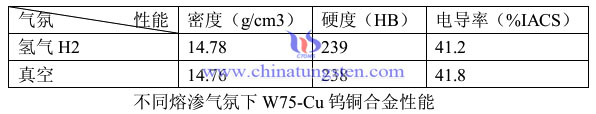
而熔滲氣氛一般採用還原氣氛,有實驗將鎢銅材料置於氫氣H2中進行熔滲,利用氫氣H2的還原性將鎢骨架中存在的氧化物還原,提高銅液對鎢骨架的潤濕效果以及使其充分滲入到骨架微孔隙中,提高鎢銅電極的緻密性。而相反,若採用氧化性氣氛及滲碳氛圍,熔滲後的鎢銅電極材料孔隙度過高,材料緻密性以及各項性能也較差。
對後處理研究包括複壓、熱鍛、熱壓、熱等靜壓等等。對熔滲後的鎢銅電極進行熱等靜壓(Hot Isostatic Pressing, HIP)後,可以有效消除工件中的疏鬆、縮孔以及熔滲缺陷等問題。以W60-Cu鎢銅電極為例,經HIP後的密度從12.7-12.8g/cm3提高到13.2-13.3g/cm3,硬度由50-70HRB提高到80HRB,抗彎強度由550-750MPa提高到1000MPa,電導率可達60IACS%以上。
國外學者通過冷軋對熔滲後的鎢銅電極材料進行加工,研究其變形程度對材料性能的影響,其中的含銅品質分數分別為20%、30%、40%。結果表明,隨著變形程度增大,材料的硬度和強度提高,用冷壓燒結製備方坯,在採用冷鍛、冷拔可以製成絲材,每次加工中間要進行適當退火,這種方法所製備的鎢銅材料具有完全的組織緻密性和優良的機械性能。
總的來說,用熔滲法製備的鎢銅電極材料有緻密度高、導電導熱性能良好等優點。但是也存在一定的缺陷,如複雜形狀不易加工、銅凝固相粗大分佈不均、高溫燒結鎢顆粒聚集長大形成不均勻組織、熔滲後要進行機加工去除多餘金屬銅使得成本提高。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
S刃型硬質合金鑽頭修磨技術的應用實例
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:329
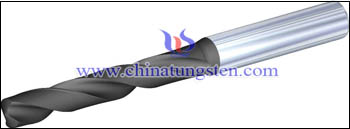
S刃型硬質合金鑽頭因為能有效解決鑽尖的負前角切削和直線接觸方式定心性能差的問題,因而在工業機械加工中的使用已經較為普遍,應用實例很多,我們將S刃鑽尖硬質合金鑽頭修磨技術應用於發動機連杆小頭孔的加工中,取得了良好效果。
工藝設計:20序:鑽孔Ø17+0.07mm,機床轉數:200r/min,切削速度10.68mm/min,走刀量0.45mm/r。鉸孔Ø17.5+0.05mm。 用Ø17mm普通麻花鑽鑽孔時,由於鑽頭自定心性能及鑽削穩定性差,鑽出的孔徑經常達到或超過Ø17.5mm,致使產品報廢,操作者只好手工修磨鑽尖,但修磨品質很不穩定。 我們將鑽頭修磨成頂角118°、軸向後角7°、圓周後角6°的低冠大S刃鑽尖,S刃半徑為1.5mm,兩半圓連線長度為0.5mm,並在橫刃處用80°圓錐砂輪開出兩槽,使冠狀前角大於或等於零,這樣既可保證刀具主切削刃所需強度,又避免了負前角切削產生的擠壓現象,減小了鑽削軸向力,改善了切削性能。加工實踐證明,使用該鑽頭不僅有效控制了孔的幾何精度,而且生產效率顯著提高,廢品率大大下降。(結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
S刃型硬質合金鑽頭的修磨
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:332
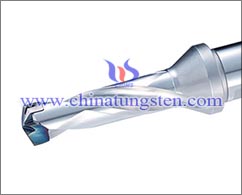
S刃型硬質合金鑽頭的修磨難度大,因為S刃鑽尖形狀複雜,很難用手工或普通鑽頭磨床修磨出理想的刃形,一般需要使用具有特殊凸輪機構的鑽頭磨床或數控磨床才能實現精確修磨。
將被修磨鑽頭水平裝夾於A軸,修磨時錐形砂輪與刀具切削刃接觸後,B軸在XZ平面內轉動,A軸聯動(按後刀面螺旋升程要求旋轉);同時,砂輪相對於刀具在Y軸方向下降,形成螺旋後刀面和S形橫刃。
鑽尖的冠狀高由圓錐砂輪(錐度為30°~60°)修磨出的圓弧大小以及螺旋面的升程率決定,升程率增大時冠狀高減小,圓弧越大冠狀凸起越高。此外,冠狀高及S曲線的半徑與鑽芯厚度直接相關。 修磨低冠S刃鑽尖時,為改善切削性能,可用75°角砂輪在鑽尖處開出兩個小槽,並使其角度與S兩半圓間的連線基本平行,這樣既可保持主切削刃的強度,又可減小S刃中部產生的負前角,使冠狀抛物線中部刀刃的前角等於零或小於零(r≥0)。 與普通麻花鑽一樣,S刃鑽尖的頂角也非常重要,鑽尖頂角修磨範圍一般在90°~135°之間。 (結束)
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢線上”,瞭解每日最新鎢鉬價格
鎢銅電極熔滲法(五)
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:305
多孔鎢骨架的燒結工藝也是鎢銅電極熔滲法中一個關鍵的要素。相關研究學者對燒結工藝以及參數展開了較為細緻的研究,其中包括燒結溫度、保溫時間、升/降溫速率、燒結氣氛、含氣體總量等等。燒結溫度主要是根據鎢粉粒度的大小、粒度分佈和壓制密度等因素來選擇的。相關實驗表明,當鎢粉粒度為5-9μm,預燒溫度為1000℃,熔滲溫度為1350℃時,可獲得較好的鎢銅電極材料。而另一個實驗中,研究人員重點研究了在氮氣N2氣氛下燒結製造的鎢銅高壓開關觸頭材料,發現在氮氣N2氣氛中所燒結的鎢銅電極觸頭材料結合面無氧化、無碳化且無雜質析出,材料的組織均勻緻密,鎢粉顆粒大小分佈均勻且被Cu均勻包覆。
對熔滲工藝機理的研究相對較少,一般熔滲分析都是定性的分析各種工藝參數,如溫度、時間、氣氛等等。熔滲機理以鎢銅材料來說,是指銅液潤濕多孔鎢骨架基體,在毛細管力的作用下,銅液沿著顆粒間隙流動並填充多孔鎢骨架孔隙。熔滲溫度的選擇也相當重要,需保證熔滲金屬在該溫度下具有較小的年度和較高的表面張力,能夠迅速填充孔隙。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
鎢銅電極熔滲法(四)
- 分類:鎢的知識
- 發佈於:2015年10月22日
- 點擊數:312
以目前的技術研發情況來說,鎢骨架成型的方法主要包括模壓成型、擠壓成型以及注射成型等方法。對於模壓成型來說,壓制的壓力、速度、保壓時間等都會對壓坯品質產生影響,而壓坯品質的好壞直接影響到最終產品的性能。研究人員對鎢銅電極的壓制過程進行了分析,其經過資料的分析認為壓制力的大小與鎢銅合金成分、含鎢量、誘導銅的量、粉料粒徑的搭配、壓坯的高徑比以及成型劑、脫模劑等有關。在保證壓坯密度的前提下,適當延長壓制時間,可進一步減小壓模脫出後的彈性後效。
而擠壓成型可查閱的文獻並不多,有人採用石蠟作為增塑劑,研究了材料的選擇、摻蠟量、摻蠟工藝、預壓以及擠壓成型溫度、脫蠟與預燒工藝對鎢骨架的擠壓成型工藝的影響,其認為擠壓法製造的鎢骨架對於直徑小於8mm及其他小面積截面形狀的鎢銅合金具有一定優勢,且當鎢骨架含鎢量約為70%-90%時,熔滲性良好,各項性能均較為穩定。
相比之下,注射成型技術的使用相對較為廣泛,其是將鎢粉通過注射成型製成一定形狀的多孔鎢坯,然後經過燒結和熔滲得到相應的材料。相關研究人員採用注射成型技術製備的鎢骨架,研究了含銅品質分數分別為10%、15%、20%的鎢坯的注射成型,獲得了較好的效果。其將預先製備鎢骨架經900℃預燒後,在1500℃熔滲90-120min,得到了密度為99.2%,橫向斷裂強度為1500MPa的複合材料,各項性能優良。
鎢銅合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-copper.com/
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格