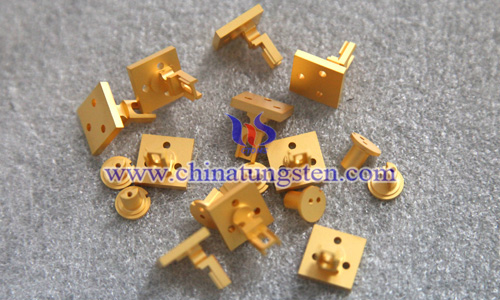
硬質合金釺片製作及用途
- 分類:鎢的知識
- 發佈於:2013年8月02日
- 點擊數:1042
硬質合金釺片的製作:
合金片與鑲槽表面間的距離採用補償墊片時每側為0.3~0.5毫米,無補償墊片時為0.1~0.15毫米。採用補償墊片,是為了減少合金片焊接過程中產品的熱應力。補償墊片可用低碳鋼絲網或紫銅片製作,其寬度和長度與合金片相等,應能將合金片三面包裹起來。無補償墊片焊接的合金片,要採用鑲縫法將其固定在所要求的位置。
硬質合金釺片用途及特點:
1.能適合較複雜材質的鑽孔,可選擇較高的切削速度。
2.精選合金鑽頭專用的高性能合金刀片,有效減少崩刀,保持良好的耐磨性。
3.多層幾何切削端刃,提高排泄性能,保持較小的切削阻力。
4.除常用的直角柄外,備有多種柄型,適合多種鑽機,鑽床配用。
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢圖片網站:http://image.chinatungsten.com
鎢視頻網站:http://v.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
硬質合金性能及應用推薦
- 分類:鎢的知識
- 發佈於:2013年8月02日
- 點擊數:1074
硬質合金性能及應用推薦:
| 牌 號 |
密 度
|
抗彎強度
|
硬 度
|
推 薦 用 途 |
| YF10 | 14.80—15.10 | ≥1880 | ≥92.5 | 適於鑄鐵、有色金屬及低合金鋼的半精加工以及石墨刹車片方面的新型材料加工。 |
| YF10.1 | 14.80—15.15 | ≥1950 | ≥92.0 | 有較高的硬度和耐磨性,適用於高速拉絲模,刀具,棒材,耐磨件等。 |
| YF10.2 | 14.30—14.65 | ≥2430 | ≥91.8 | 有很高的綜合性能,廣泛用於電子,金屬,木工,竹子等行業的刀具。也可用於高性能耐磨件領域。 |
| YF10.3 | 14.80—15.05 | ≥2200 | ≥91.8 | 有較高的硬度和強度,適用於加工纖維板等行業的竹木刀具 |
| YL80 | 13.75—14.05 | ≥3200 | ≥89.5 | 有很高的硬度和韌性,適用於生產電子行業及衝壓模具板材。也可用于冷鐓行業強束模等。 |
| YL80.1 | 14.70—14.90 | ≥2320 | ≥90.5 | 有較高的耐磨性,用於粉末冶金模具、耐磨件、密封環等。 |
| YL80.2 | 14.00—14.20 | ≥2800 | ≥87.5 | 適於製作中小規格手錶零件、樂器彈簧片的衝壓模具, 冷鐓行業強束模等,以及軋輥用料,剪切矽鋼矽鋼用剪扳機刀具。 |
| YL80.3 | 13.50—13.80 | ≥2640 | ≥85.0 | 適於生產在較大應力下衝壓模具用板材。 |
| YL90 | 13.50—13.70 | ≥2500 | ≥83.0 | 具有較高的強度和抗疲勞韌性,適於製作大規格縮頸模、六片模,螺母模下仁。 |
| YL90.1 | 13.90—14.10 | ≥2340 | ≥84.5 | 有較高的耐磨性和韌性,適於製作一般耐衝擊鍛造模,冷沖模具和螺母模上仁。 |
| YL90.2 | 13.70—13.90 | ≥2400 | ≥83.5 | 適於中規格螺栓縮頸模和螺母模上仁。 |
| YL90.4 | 13.20—13.40 | ≥2600 | ≥82.0 | 具有很高的強度和抗疲勞韌性,用於螺母模下仁、全鎢一沖等有較大衝擊力的冷墩、冷沖、冷壓模具。 |
| YL90.5 | 13.00—13.20 | ≥2760 | ≥81.8 | 具有很好的抗衝擊力,抗疲勞韌性,用於工作載荷很大,應力顯著條件下的冷衝壓模具。 |
| YL 90L | 13.20—13.40 | ≥2450 | ≥82.0 | 用於一般冷沖螺絲模具和切斷剪刀片。 |
| YL100 | 13.45—13.60 | ≥3050 | ≥84.5 | 用於沉頭、喇叭頭、三角模主模等 |
硬質合金生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.tungsten-carbide.com.cn
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:
鎢圖片網站:http://image.chinatungsten.com
鎢視頻網站:http://v.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
硬質合金分類與牌號
- 分類:鎢的知識
- 發佈於:2013年8月02日
- 點擊數:1368
硬質合金是以高硬度難熔金屬的碳化物(WC、TiC)微米級粉末為主要成分,以鈷(Co)或鎳(Ni)、鉬(Mo)為粘結劑,在真空爐或氫氣還原爐中燒結而成的粉末冶金製品。
分類與牌號:
①鎢鈷類硬質合金
主要成分是碳化鎢(WC)和粘結劑鈷(Co)。
其牌號是由“YG”(“硬、鈷”兩字中文拼音字首)和平均含鈷量的百分陣列成。
例如,YG8,表示平均WCo=8%,其餘為碳化鎢的鎢鈷類硬質合金。
②鎢鈦鈷類硬質合金
主要成分是碳化鎢、碳化鈦(TiC)及鈷。
其牌號由“YT”(“硬、鈦”兩字中文拼音字首)和碳化鈦平均含量組成。
例如,YT15,表示平均WTi=15%,其餘為碳化鎢和鈷含量的鎢鈦鈷類硬質合金。
硬質合金特性及應用領域
- 分類:鎢的知識
- 發佈於:2013年8月02日
- 點擊數:1097
硬質合金由難熔金屬的硬質化合物和粘結金屬通過粉末冶金工藝製成的一種合金材料。硬質合金具有硬度高、耐磨、強度和韌性較好、耐熱、耐腐蝕等一系列優良性能,特別是它的高硬度和耐磨性,即使在500℃的溫度下也基本保持不變,在1000℃時仍有很高的硬度。
硬度高(86~93HRA,相當於69~81HRC)
熱硬性好(可達900~1000℃,保持60HRC)
耐磨性好
硬質合金的基體由兩部分組成:一部分是硬化相;另一部分是粘結金屬。
硬化相是元素週期表中過渡金屬的碳化物,如碳化鎢、碳化鈦、碳化鉭,它們的硬度很高,熔點都在2000℃以上,有的甚至超過4000℃。另外,過渡金屬的氮化物、硼化物、矽化物也有類似的特性,也可以充當硬質合金中的硬化相。硬化相的存在決定了合金具有極高硬度和耐磨性。
硬質合金設計應考慮的因素
- 分類:鎢的知識
- 發佈於:2013年8月02日
- 點擊數:1095
硬質合金的設計
硬質合金的設計需要特別考慮一些安全性因素,這些因素是建立在壓力、硬度、強度和耐腐蝕特點的基礎上的。為了使其達到最佳的性能狀態,每一個部分的設計都應該考慮到這些參數。
安全因素
從壓力、負載因素計算得出的安全因素,在任何情況下都是不充分的。工程上的應用,和電腦的類比決定了安全因素的選擇。安全因素應該既具有實踐性,又足以保證完成工作。
壓力
抗彎強度測試用於測試特定硬質合金牌號在一般壓力下的抵抗力。在硬質合金設計上,建議考慮組成部分受到的壓力。已知的減壓因素應用,如轉角處的圓角半徑和有孔的交叉部分,都會很自然地加強產品的抗壓能力。
硬質合金鉸刀使用方法
- 分類:鎢的知識
- 發佈於:2013年8月01日
- 點擊數:1185
●裝配精度:使用硬質合金鉸刀時要注意,在將其裝到機器上時,硬質合金鉸刀前端進刀部分的抖動要控制在0.02mm以下。在切削中,為始終保持這個精度,可使用導向套筒。
●進刀部分切削刃缺口的檢查:即使鉸刀的抖動能被限制在所期望的範圍內,但實際上常常由於切削刃本身有崩刃、缺口,還是得不到好的表面粗糙度和孔的精度。所以在使用前,不僅要檢查硬質合金鉸刀的抖動,同時還要檢查切削刃本身有無崩刃、缺口。
●給油方法:加工時用油潤滑不僅可以使拋光的效果更加顯著,還能幫助切屑順利排出,使孔的精度和加工面的精度進一步提高。給油時要注意選擇好注油的方向,特別是在一些專用的臥式機床上加工時,要使油直接注到鉸刀的切削刃上,此時考慮採用如圖所示帶油孔的鉸刀是個不錯的選擇。
硬質合金刀具銑削問題解決方案——銑削刀片崩裂
- 分類:鎢的知識
- 發佈於:2013年8月01日
- 點擊數:1122
常規銑削時刀片崩裂
1.刀片退出時切屑厚度過大
通過改變硬質合金刀具相對工件的位置,以便在刀片退出時降低切屑厚度。
採用順銑。
降低每齒進給量。
選擇更小的硬質合金刀具直徑。
使用堅固的切削刀片槽形(H)。
方肩銑削時刀片崩裂
硬質合金刀具銑削問題解決方案——銑削表面品質差
- 分類:鎢的知識
- 發佈於:2013年8月01日
- 點擊數:1055
1.銑削每轉進給量過大
軸向調整硬質合金刀具或分類刀片。用千分錶檢查中心高。
檢查主軸跳動量和硬質合金刀具安裝表面。
將銑削每轉進給量減小到平行鍛寬度的70%以內。
如有可能,使用修光刃刀片銑削。
2.銑削振動
3.銑削刀片上形成積屑瘤
增加銑削切削速度以提高加工溫度。
中斷冷卻液供應。
使用具有平滑前傾面的鋒利銑削切削刃刀片。
使用正前角刀片槽形。
嘗試使用更高切削參數的金屬陶瓷牌號。
硬質合金刀具銑削問題解決方案——銑削時振動過大
- 分類:鎢的知識
- 發佈於:2013年8月01日
- 點擊數:1099
銑削時振動過大
1.裝夾較差
可能的解決方案。
評估切削力和支撐方向或改善裝夾。
通過減小銑削切削深度來降低銑削切削力。
選擇疏齒和不同齒距的銑削銑刀可獲得更積極的切削作用。
選擇帶小刀尖圓角半徑和小平行面的L槽形。
選擇細晶粒的非塗層或薄塗層刀片
2.工件不牢固
考慮具有正前角槽形的方肩銑刀(90度主偏角)。
選擇具有L槽形的刀片
降低軸向切削力—使用低切深,小刀尖圓角半徑和小平行面。
選擇具有不同齒距的疏齒銑刀。