
硬質合金擴孔鑽介紹
- 分類:鎢的知識
- 發佈於:2014年10月21日
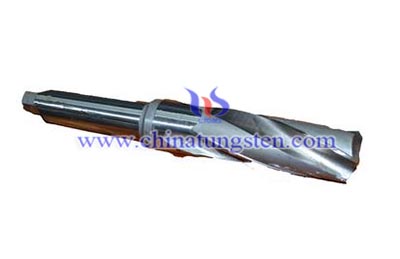
硬質合金擴孔鑽與硬質合金麻花鑽類似,它由三條切削刃和排屑槽構成,主要用於把有預鑄孔或底孔的孔進行擴大。一般精度要求的孔可用硬質合金麻花鑽擴孔,精度要求較高和表面粗糙度較小的孔可用硬質合金擴孔鑽擴出。使用硬質合金擴孔鑽擴孔時,精度一般達到IT9~IT10,表面粗糙度達到Ra3.2~6.3μm,對於更高要求的孔應再安排鉸孔工序。
硬質合金擴孔鑽的特點是軸向切削力小,走刀省力,刃齒一般有3~4個,比麻花鑽的兩個刃齒有更好的導向性,且沒有像麻花鑽那樣的橫刃從而引起各種不良的影響可提高加工質量。硬質合金擴孔鑽鑽心粗,剛性好,易於排屑,可提高鑽削用量。硬質合金擴孔鑽的作用除了將孔擴大,同時還提高圓柱度和光潔度。硬質合金擴孔鑽具有良好的加工精度,切削效果好,使用壽命長。
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金拋物線型鑽頭
- 分類:鎢的知識
- 發佈於:2014年10月21日
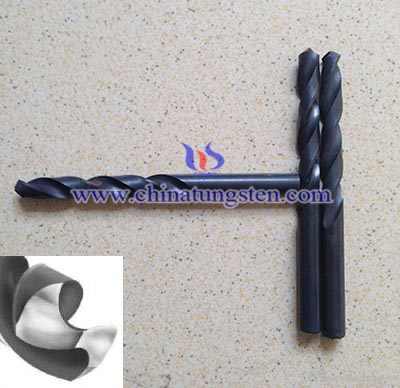
隨著現代機械加工行業的不斷發展,硬質合金鑽頭的普及異常迅速。在發動機行業,深孔加工應用相當廣泛,傳統的鑽頭在鑽削難加工材料時,鑽頭剛性不足,易折斷,排屑困難,冷卻液不易進入切削區,不能實現連續鑽孔。所以硬質合金拋物線型鑽頭便應運而生了。
硬質合金拋物線型鑽頭的主要特性是鑽背寬大幅度減少,增加了有效的容屑空間,大螺旋角、大頂角和大前角都有利於切屑較快排出,有利於冷卻液進入。
硬質合金拋物線型鑽頭克服了一般硬質合金麻花鑽頭易折斷的缺陷,無倒錐增量,有利深孔排屑,橫刃短,自動定心好,進給量較大提高工作效率。
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
區分硬質合金麻花鑽頭和鍵槽銑刀
- 分類:鎢的知識
- 發佈於:2014年10月21日
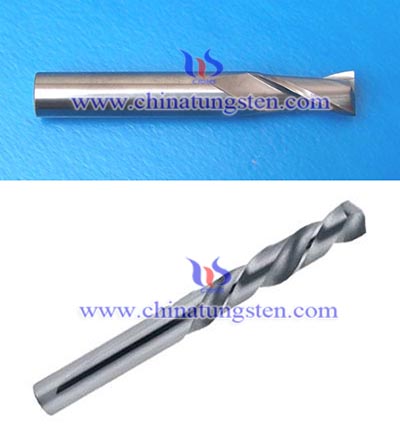
硬質合金麻花鑽頭和鍵槽銑刀外觀有些相似,有些人分不清楚,但你要是仔細觀察,便能發現它們之間的不同點,也就不難區分開。
硬質合金麻花鑽頭比較長,鑽削部分為鑽尖,所以外圓的兩條刀刃沒有後角,只是起到減少摩擦的作用。這兩條刀刃不相交於一點,形成一條橫刃。
硬質合金鍵槽銑刀很短,外圓的兩條刀刃都是切削部分,所以都有後角。這兩條刀刃相交於一點,沒有橫刃。
在功能上,麻花鑽只能用於鑽削加工通孔、盲孔。鍵槽銑刀主要用於銑鍵槽,雖然也可以銑淺孔,但如大批量和有精度要求,還是采用麻花鑽更好一些。
經過介紹,是否就很容易地把硬質合金麻花鑽頭和鍵槽銑刀區分開來了。
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金三翼刮刀鑽頭介紹
- 分類:鎢的知識
- 發佈於:2014年10月21日
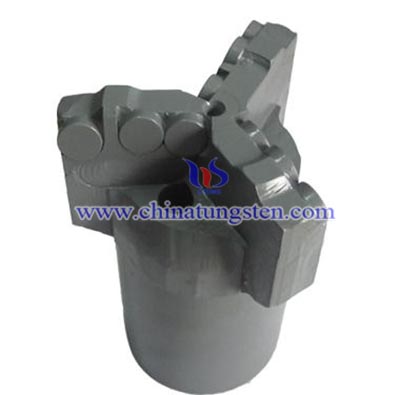
硬質合金三翼刮刀鑽頭是在挖掘石油鑽井在上部松軟地層中常用的一種帶有翼片的切削鑽頭。刮刀鑽頭有雙翼、三翼、四翼、甚至十幾翼之分,其中最常用的為硬質合金三翼刮刀鑽頭。翼片底部有階梯形和無階梯形的兩種(分為內階梯、外階梯、平底三類),其刃部鑲焊有硬質合金。根據需要,刮刀鑽頭又分為取心和不取心的兩類。
硬質合金三翼刮刀鑽頭結構簡單,且制造方便,成本低,具有很高的機械鑽速和鑽頭進尺,廣泛應用於石油鑽井作業中。
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
正確使用硬質合金鑽頭
- 分類:鎢的知識
- 發佈於:2014年10月21日
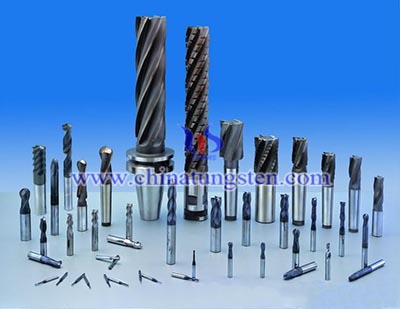
硬質合金鑽頭具有各種優良性能,用於鑽削出通孔或盲孔。那麼在使用硬質合金鑽頭鑽削時有哪些注意事項呢?
1、在鑽削鋼件時,要使用金屬切削液並保證充分的冷卻量;
2、良好的鑽杆鋼性與導軌間隙都能夠提高鑽孔的精度及鑽頭的壽命;
3、確保工件表面的平整與清潔,以便於精准加工;
4、鑽薄板時,要將工件加固,鑽大型工件時,要保證工件的穩固;
5、在鑽孔開始與結束時,進給量應降低1/3;
6、對鑽削時出現大量細小粉未的材料,如鑄鐵、鑄銅等,可以不使用冷卻液,而采用壓縮空氣幫助排屑。
7、需要及時清除纏繞在硬質合金鑽頭上的鐵屑,以確保排屑順暢。
這些只是一些較容易出現問題的事宜,注意更多細節將能夠確保更好地加工。
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金塗層內冷鑽頭介紹
- 分類:鎢的知識
- 發佈於:2014年10月21日
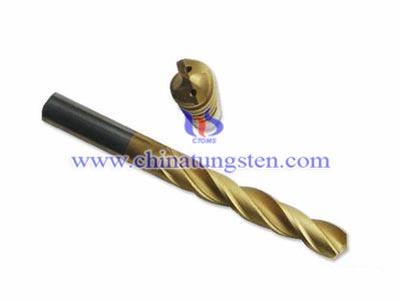
硬質合金塗層內冷鑽頭,是一種孔加工工具。與普通硬質合金鑽頭不同的特點是,其從柄部到切削刃有2個按麻花鑽導程旋轉的螺旋孔,在切削加工中通過壓縮空氣、油或切削液穿過,起到冷卻刀具的作用。除冷卻作用外,還可以沖走切屑,降低刀具的切削溫度,增加刀具的使用壽命。加上內冷塗層鑽頭表面TIALN塗層,更增加鑽頭的耐用度和加工尺寸的穩定,因此該硬質合金塗層內冷鑽頭比普通硬質合金鑽頭更具有優良的切削加工性能,特別適合用於深孔加工以及難加工材料。帶內冷卻孔的鑽頭是為了減少鑽頭高速加工時的高熱帶來的對鑽頭和產品外觀的損傷,帶雙冷孔的鑽頭有效地解決這一問題。
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金鏜刀使用方法
- 分類:鎢的知識
- 發佈於:2014年10月21日
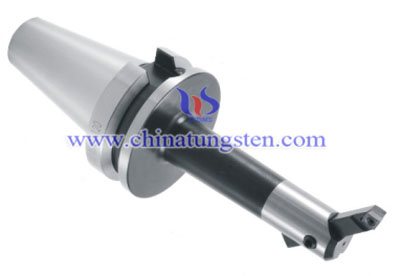
硬質合金鏜刀安裝時,要特別注意清潔。鏜孔刀具無論是粗加工還是精加工,在安裝和裝配的各個環節,都須注意清潔度。刀柄與機床的裝配,刀片的更換等,都要先擦拭幹淨再進行安裝或裝配。
刀具進行預調,其尺寸精度和完好狀態須符合要求。可轉位鏜刀、除單刃鏜刀外,一般不采用人工試切的方法,因此加工前的預調就尤其重要。預調尺寸必須精確,要調在公差的中下限,並考慮因溫度的因素,進行修正、補償。刀具預調可在專用預調儀、機上對刀器或其他量儀上進行。
硬質合金鏜刀安裝後應進行動態跳動檢查。動態跳動檢查是一個綜合指標,它主要反映的是機床主軸精度、刀具精度以及刀具與機床的連接精度。這個精度如果超過被加工孔要求的精度的1/2或2/3就不能進行加工,需找出原因並消除後才能繼續進行。
應通過統計或檢測的方法,確定硬質合金鏜刀各部分的壽命,以保證加工精度的可靠性。對於單刃鏜刀來講,這個要求可低一些,但對多刃鏜刀來講,這一點特別重要。可轉位鏜刀的加工特點是:預先調刀,一次加工達到要求,必須保證刀具不損壞,否則會造成不必要的事故。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金錐度鉸刀介紹
- 分類:鎢的知識
- 發佈於:2014年10月21日
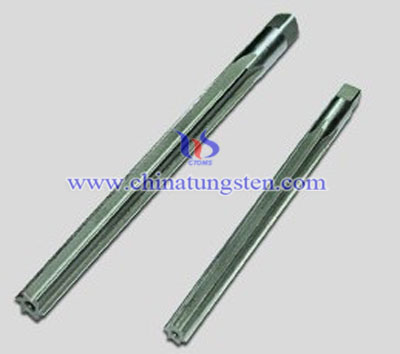
硬質合金錐度鉸刀包含:1:50錐度鉸刀;1:10錐度鉸刀;1:30錐度鉸刀。
錐度鉸刀標准:GB4248-84 GB1136-84 GB1137-84
硬質合金錐度鉸刀用於相同錐度定位銷孔的鉸削。例如1:50、1:30、1:10錐度定位銷孔的鉸削。
硬質合金錐度鉸刀的幾何角度
①主偏角
加工鋼等韌性材料一般取=15°;加工鑄鐵等脆性材料一般取=3°~5°;粗鉸和鉸盲孔時一般取=45°;手用鉸刀一般取=0.5°~1.5°。
②前角
鉸孔時一般餘量很小,切屑很薄,切屑與前刀面接觸長度很短,故前角的影響不顯著。為了制造方便,一般取均=0°。加工韌性材料時,為減小切屑變形,可取=5°~10°。
③後角
鉸刀系精加工刀具,為使其重磨後徑向尺寸不致變化太大,一般鉸刀後角取=6°~8°。
④刃傾角
一般鉸刀的刃傾角=0°。但刃傾角能使切削過程平穩,提高鉸孔質量。在鉸削韌性較大的材料時,可在鉸刀的切削部分磨出=15°~20°刃傾角,這樣可使鉸削時切屑向前排出,不致於劃傷已加工表面。在加工盲孔時,可在這種帶刃傾角的鉸刀前端開出一較大的凹坑,以容納切屑。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金刀具操作安全及注意事項
- 分類:鎢的知識
- 發佈於:2014年10月21日
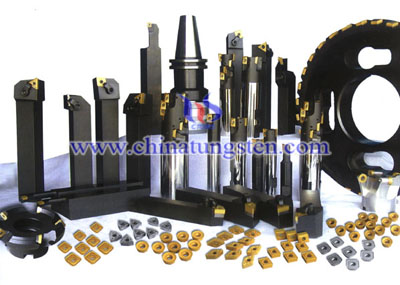
硬質合金刀具在磨削加工時會產生較高的切削溫度和粉塵、氣霧。粉塵、汽霧接觸到眼睛或皮膚,以及被人體吸入都會產生一定的危害。故對硬質合金刀具進行磨削或刃磨時,操作人員操作過程中應注意:
1.使用局部吸塵裝置,戴口罩、手套等防護設備。
2.若手上沾上粉塵,應用肥皂和水徹底清洗幹淨。
3.切勿在工作地點就餐;餐前應先將雙手徹底清洗幹淨。
4.應用吸塵器或洗滌方法去除衣服上的粉塵,切勿用手拍粉塵。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金浮動鉸刀柄介紹
- 分類:鎢的知識
- 發佈於:2014年10月21日
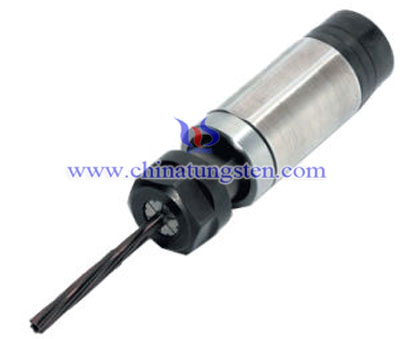
硬質合金浮動鉸刀柄是一種用於鏜銑床、數控 加工中心機床或車銑複合中心機床上的浮動鉸刀刀柄。 其采用一種特殊設計的機構,使得刀柄可以在平行於軸向內浮動或在垂直空間內角度浮動以補償因機床熱變形、工件安裝、鉸刀等在水平軸向或在垂直空間內的誤差。硬質合金浮動鉸刀刀柄主要應用於需要高精密鉸孔加工場合。
目前, 盡管機床的精度不斷提高,但機床的主軸和待鉸的孔,要使他們達到很高的同心度仍然是個棘手的問題。 導致這個問題的一個重要原因是機床軸承的發熱導致主軸的同心度偏差。 要取得孔和機床主軸的高精度的同心度,就要求鉸刀要能夠很完美地伸進孔中並且保證不受任何徑向力。硬質合金浮動鉸刀柄就是為達到此目而設計的。
硬質合金浮動刀柄分為三種類型:1.平行於軸向浮動;2.垂直空間內角度浮動;3.平行於軸向和垂直空間內角度同時浮動。 浮動的刀柄的輸入接口方式有很多種,包括BT, HSK,CAT ,DIN ,莫氏錐度及直柄等; 輸出有很很多方式包括:er夾頭,莫氏錐度,直柄帶側固等。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格






