
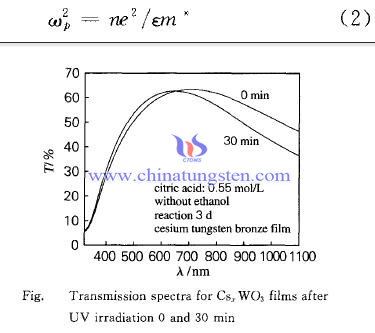
紫外光照對CsxWO3薄膜的近紅外遮蔽性能的影響
- 分類:鎢的知識
- 發佈於:2016年3月28日
- 點擊數:293
| 氧化鎢供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-oxide.com |
| 電話:0592-5129696 傳真:5129797 | 電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |


活化燒結法制備熔鹽電解稀土用鎢電極
- 分類:鎢的知識
- 發佈於:2016年3月28日
- 點擊數:362
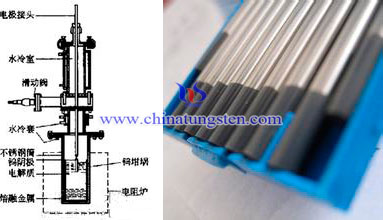
熔鹽電解法生產稀土金屬過程中,需要採用難熔和抗腐蝕金屬的陰極,陰極材料的選擇通常鎢電極或者鉬電極。熔鹽電解法用於生產稀土金屬工作溫度較高,且過程中要求陰極具有一定的抗腐蝕性能,鎢、鉬電極具有良好的高溫性能和抗腐蝕性能,因此成為了陰極材料的首選。但是,鉬電極相較於鎢電極抗腐蝕性能較差,且消耗快,被腐蝕的鉬進入制得的稀土金屬導致雜質含量超標,因此逐漸被鎢電極取代。
鎢電極的製備通常採用粉末冶金法,使用該方法製備鎢電極的關鍵工序是燒結,對直徑小於20mm的細鎢條,可採用垂熔爐直接燒結,對大於20mm的鎢棒材,則要採用中頻爐燒結再進行鍛造。但是這兩種方法對燒結設備的要求較高,且焊接困難。因此,大多數廠家選擇活化燒結技術,該方法是採用物理或化學方法,使燒結溫度降低,燒結速度加快,從而提高電極的密度和相關性能。
活化燒結法制備熔鹽電解稀土用鎢電極的製備過程如下所示:
1.混粉:將小量的活化劑鎳鹽溶解於無水乙醇中,然後將該溶液倒入鎢粉中混合均勻。
2.壓制:混合好的鎢粉在氫氣的保護下進行乾燥後,鎳包覆在鎢顆粒表面。然後採用冷等靜壓將鎢粉壓制成坯。
3.燒結:鎢粉壓制成坯後經燒結、燒結後就可以得到鎢電極。
經實驗發現,鎳包覆鎢粉經活化燒結生產的鎢電極用於稀土電解的陰極,較傳統的鎢鉬電極具有更強的抗腐蝕性能。
| 純鎢產品供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
多孔二氧化鈦V2O5-WO3脫硝催化劑
- 分類:鎢的知識
- 發佈於:2016年3月28日
- 點擊數:302
| 氧化鎢供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-oxide.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
氧化鋁改良三氧化鎢SCR脫硝催化劑
- 分類:鎢的知識
- 發佈於:2016年3月28日
- 點擊數:356
| 氧化鎢供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-oxide.com |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |
硬質合金交錯刃銑刀
- 分類:鎢的知識
- 發佈於:2016年3月25日
- 點擊數:370
硬質合金交錯刃銑刀是由通常是由碳化鎢+鈷以及其餘一些添加劑通過壓制燒結而成的。硬質合金類的銑刀有著廣泛的適用範圍,如數控加工、CNC雕刻機以及一些普通的銑床上加工材質較硬形狀簡單的熱處理材料。按照其刃形分類又可細分為整體硬質合金銑刀、圓柱形硬質合金銑刀、硬質合金面銑刀、直柄槽硬質合金銑刀、螺旋硬質合金銑刀、硬質合金交錯刃銑刀、硬質合金三面刃、硬質合金立銑刀、鋸片硬質合金銑刀、硬質合金角度銑刀等等。通常來說,交錯刃銑刀常見於硬質合金立銑刀,其用於加工溝槽和臺階面等工件,刀齒位於圓周和端面上,工作時不能沿軸向進給,只有當立銑刀上又通過中心的端齒時才可進行軸向的進給。這就使得立銑刀刃形的設計重點轉向了如何減少刀具在切削加工過程中產生的軸向分力,以抑制分層、撕裂和毛刺等缺陷的產生。
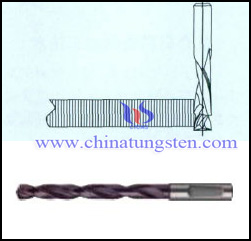
從硬質合金銑刀對於工件的進給方向和旋轉方向上看,主要包括兩種銑削方式,一種是順銑,另一種則是逆銑。所謂的順銑是指銑刀的旋轉方向和切削的進給方向是相同的,在開始銑削時銑刀就咬住工件直至最後;而逆銑則銑刀的旋轉和切削的進給方向相反,銑刀在開始銑削之前必須在工件上滑移一段,切削厚度從零開始直至結束時切削厚度達到最大。通常情況下,順銑由於切削力將工件壓向工作臺,所以有更好的切削效果是首先選擇的,除非機床本身存在螺紋間隙或者其他問題是才考慮逆銑。以此為基礎,相關研究人員提出了交錯刃硬質合金銑刀的設想。與傳統的右旋刃立銑刀相比,硬質合金交錯刃銑刀的近端部右旋、近柄部左旋交錯設計,其最初的設計思路是為了適用於新型碳纖維複合材料。其具體設計的示意圖如下所示:
從上圖我們不難看出硬質合金交錯刃銑刀的切削刃分為上、下兩個部分,工件材料進行加工時應處於上、下兩切削刃的中間區域。由於切削刃採用的是近端部刃右旋、近柄部刃左旋的交錯設計,立銑刀的下段右旋切削刃可對工件的下表面進行銑削,而與此同時下表面還受到了向上的切削分力;反過來,立銑刀上端左旋切削刃用於銑削工件的上表面並對其產生了向下的切削分力。整個切削的過程銑刀都是緊密壓住工件進行進給,因此材料的上下表面的纖維層都較為容易被切斷,有效地避免了工件上下表面發生撕裂、毛刺等加工缺陷。此外,由於工件上下表面所受到的垂直切削分力相反,軸向合力減小且總切削力方向適中指向工件內側,這有利於整個切削過程的平穩進行,還有效抑制了工件內部分分層現象的產生,能夠在一定程度上提高碳纖維複合材料的加工品質。最後在銑削試驗中還發現,在相同的切削條件下,磨粒磨損是硬質合金交錯刃銑刀的主要磨損形式,其相比于傳統的硬質合金立銑刀有更好的耐磨性和使用壽命(約為1.6倍)。
| 硬質合金供應商:中鎢在線科技有限公司 | 產品詳情: http://www.tungsten-carbide.com.cn |
| 電話:0592-5129696 傳真:5129797 |
電子郵件: |
| 鎢鉬文庫:http://i.chinatungsten.com | 鎢鉬圖片: http://image.chinatungsten.com |
| 鎢新聞3G版:http://3g.chinatungsten.com | 鉬業新聞: http://news.molybdenum.com.cn |





