
整體硬質合金鋸片銑刀使用注意事項
- 分類:鎢的知識
- 發佈於:2014年10月15日
- 點擊數:537
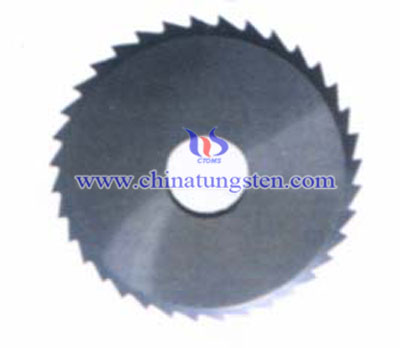
整體硬質合金鋸片銑刀有硬度高,硬性好,耐磨性高,壽命長等許多優點,但由於硬質合金本身韌性相對較差,所以當切削工藝選擇不當或機床精度較差時容易崩刃。因此使用時應該注意一些問題,以揚長避短充分發揮它的優點。
整體硬質合金鋸片銑刀越薄,使用時對振動和拉伸應力越敏感,如有較大徑向跳動或軸向跳動易引起損壞,所以銑床應在最佳狀態下運行,即機床精度高,刀杆剛性好,傳動平穩、每齒進刀量恒定,冷卻充分。具體要求是:
1、銑刀安裝在刀杆上的精度一般應滿足:徑向跳動量≤0.02mm,軸向跳動量≤0.01mm。
2、只要不影響銑刀銑削深度,盡可能用大的法蘭盤將刀片兩側面夾緊在刀杆上。 目的是消除振動避免側向受壓,一般法蘭盤不小於鋸片外徑的1/3。
3、應選擇合理的銑削線速度Vc和每齒進刀量 Sz,一般在同等條件下整體硬質合金鋸片銑刀可選擇比高速鋼鋸片銑刀更快的Vc,但每齒進刀量應低於高速鋼的進刀量,Sz一般可定在 0.005-0.025mm/齒之間,具體數值應由使用者根據銑床的轉速、被銑削材料性質、銑刀的外徑、厚度、齒數、銑削深度等因素選擇而決定。
若操作人員在整體硬質合金鋸片銑刀使用過程中能注意以上問題,便能最大發揮其使用價值。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
整體硬質合金鋸片銑刀介紹
- 分類:鎢的知識
- 發佈於:2014年10月15日
- 點擊數:529
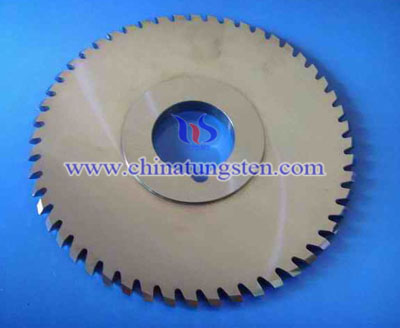
整體硬質合金鋸片銑刀是木制品加工最常用的刀具,其對提高產品質量、縮短加工周期、減少加工成本具有重要的意義。
此種刀主要適用於各種金屬帶鋼、造紙、紙箱、紙管、橡膠、皮革、印刷、紡織、電子等行業的分切加工。刃口有雙斜和單斜等多種。
整體硬質合金鋸片銑刀硬度高,硬性好,耐磨性高,壽命長,是目前國內此領域的先進刀具,在充分發揮它的各項優點的前提下,綜合考慮它的生產成本反而低,所以近幾年來用它替代高速鋼鋸片銑刀的用戶增長很快。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金鑽頭切削用量
- 分類:鎢的知識
- 發佈於:2014年10月15日
- 點擊數:378
硬質合金鑽頭由於性能優越,被用於加工各類材料,而加工不同材料所使用的切削用量不同,我們需要根據材料來選擇進給量和切削速度以及切削液。
| 加工材料 | 進給量f(mm/r) | 切削速度v(m/min) | 切削液 | 材料硬度HB | ||
| 硬質合金鑽頭直徑(mm) | ||||||
| 5~10 | 11~30 | 5~10 | 11~30 | |||
| 工具鋼 | 0.08~0.12 | 0.12~0.2 | 35~40 | 40~45 | 非水溶性切削油 | 300 |
| 工具鋼 | 0.04~0.15 | 0.05~0.08 | 8~11 | 11~14 | 非水溶性切削油 | 500 |
| 工具鋼 | <0.02 | <0.03 | <6 | 7~10 | 非水溶性切削油 | 575 |
| 鎳鉻鋼 | 0.08~0.12 | 0.12~0.2 | 35~40 | 40~45 | 非水溶性切削油 | 300 |
| 鎳鉻鋼 | 0.04~0.15 | 0.05~0.08 | 12~20 | 20~25 | 非水溶性切削油 | 420 |
| 鑄鋼 | 0.08~0.12 | 0.12~0.2 | 35~38 | 38~40 | 非水溶性切削油 | - |
| 不鏽鋼 | 0.08~0.12 | 0.12~0.2 | 25~27 | 27~35 | 非水溶性切削油 | - |
| 熱處理鋼 | 0.02~0.07 | 0.05~0.15 | 20~30 | 25~30 | 非水溶性切削油 | - |
| 淬硬鋼 | 0.01~0.04 | 0.02~0.06 | 8~10 | 8~12 | 非水溶性切削油 | 50HRC |
| 高錳鋼 | 0.02~0.04 | 0.03~0.08 | 10~11 | 11~15 | 非水溶性切削油 | - |
| 耐熱鋼 | 0.01~0.05 | 0.05~0.1 | 3~6 | 5~8 | 非水溶性切削油 | - |
| 灰鑄鐵 | 0.2~0.3 | 0.3~0.5 | 40~45 | 45~60 | 幹切或乳化液 | 200 |
| 合金鑄鐵 | 0.03~0.07 | 0.05~0.1 | 20~40 | 25~45 |
非水溶性切削油
或乳化液
|
230~350 |
| 合金鑄鐵 | 0.03~0.05 | 0.04~0.08 | 8~20 | 10~25 |
非水溶性切削油
或乳化液
|
350~400 |
| 冷硬鑄鐵 | 0.02~0.05 | 0.02~0.05 | 5~8 | 6~10 |
非水溶性切削油
或乳化液
|
- |
| 可鍛鑄鐵 | 0.2~0.4 | 0.2~0.4 | 35~38 | 38~40 | 幹切或乳化液 | - |
| 高強度可鍛鑄鐵 | 0.12~0.2 | 0.12~0.2 | 35~38 | 38~40 | 幹切或乳化液 | - |
| 黃銅 | 0.1~0.2 | 0.1~0.2 | 70~100 | 90~100 | 幹切或乳化液 | - |
| 鑄造青銅 | 0.09~0.2 | 0.09~0.2 | 50~70 | 55~75 | 幹切或乳化液 | - |
| 鋁 | 0.3~0.8 | 0.3~0.8 | 250~270 | 270~300 | 幹切或汽油 | - |
硬質合金生產商、供應商:中鎢在線科技有限公司
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中鎢在線”,了解每日最新鎢鉬價格
硬質合金刀具鉸削加工問題及方案(二)
- 分類:鎢的知識
- 發佈於:2014年10月15日
- 點擊數:498
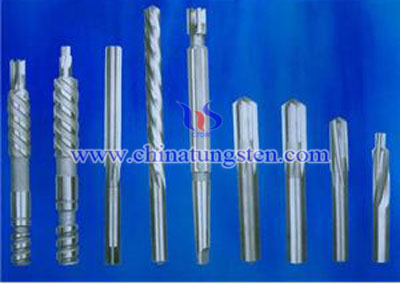
問題五:硬質合金刀具鉸削加工中孔的加工精度較差
解決方案:1.鉸刀退刀時,應向同一方向旋轉的同時拔出,絕不可反轉。2.降低轉速。3.增加刃數。4.適當擴大刃帶寬度增強導向性能和擠壓效果。5.通過表面處理增強潤滑性。6.選擇合適的切削液。
問題六:鉸刀出現折斷、燒傷
解決方案:1.導孔在硬質合金刀具鉸削加工前存在缺陷,比如導孔直線度較差。2.調整加工餘量,避免由於加工雨量過大導致刀具折損。3.是否存在切屑排出不順暢的現象,可適當增加鉸刀的容屑空間。4.提供足夠的切削液。5.適當調整轉速、進給速度。6.提高機床,刀柄,鉸刀整個工藝系統的剛性。7.提高鉸刀的鋒利程度,使切削輕快。8.硬質合金刀片刃口磨損擴大,已經達到或超過使用壽命,建議換刀或者重磨後使用。
當然,硬質合金刀具鉸削加工可能還會存在一些其他問題,歸結到底還是需要操作者正確使用及愛護以發揮其最大使用價值。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格
硬質合金刀具鉸削加工問題及方案(一)
- 分類:鎢的知識
- 發佈於:2014年10月15日
- 點擊數:533
硬質合金刀具鉸削加工尤其是針對孔加工作業,在實際作業中往往會出現一些偏差問題,需要及時解決以保證加工作業良好進行。
問題一:孔徑變大
解決方案:1.減小鉸刀直徑。2.調整導孔與鉸刀的同心度。3.使用套管、套筒時,錐柄部應保持幹淨,無雜物。4.使用合適的切削液。5.調整硬質合金刀具切削條件。
問題二:孔徑變小
解決方案:1.增大鉸刀直徑。2.降低硬質合金刀具轉速。3.縮小硬質合金刀片刃帶。4.硬質合金刀具磨損過大,重磨刀具後再進行切削。5.工件的熱膨脹系數過大,注意冷卻充分。
問題三:孔的圓度、直線度較差
解決方案:1.確保鉸刀切入刃口外周的良好圓度。2.鉸刀剛性較差,在不幹涉的情況下,懸伸要盡可能的短。3.檢查鉸刀安裝後的徑向跳動。4.調整導孔與鉸刀的同心度。5.確保鉸削餘量均勻。
問題四:孔的精加工面粗糙度較差
解決方案:1.降低轉速。2.確保硬質合金鉸削餘量正確。3.確定鉸刀的容屑槽足夠,避免切屑的堵塞。4.增大鉸刀切入部的後角。5.切入部及刃帶表面無熔著物。6.提高機床,刀柄,鉸刀整個工藝系統的剛性。7.確定鉸刀倒錐與被加工材料是否匹配。8.適當增加刃帶寬和刃背寬。
鎢產品生產商、供應商:中鎢線上科技有限公司
產品詳情查閱:http://www.chinatungsten.com
訂購電話:0592-5129696 傳真:0592-5129797
電子郵件:該 Email 地址已受到反垃圾郵件外掛保護。要顯示它需要在瀏覽器中啓用 JavaScript。
鎢鉬文庫:http://i.chinatungsten.com
鎢新聞、價格手機網站,3G版:http://3g.chinatungsten.com
鉬新聞、鉬價格:http://news.molybdenum.com.cn
關注微信公眾號“中钨在线”,了解每日最新鎢鉬價格